您好!欢迎访问思普泰克科技有限公司官方网站!
视觉检测怎么把包装件品质关把住?
发布时间:2026-09-21点击数:
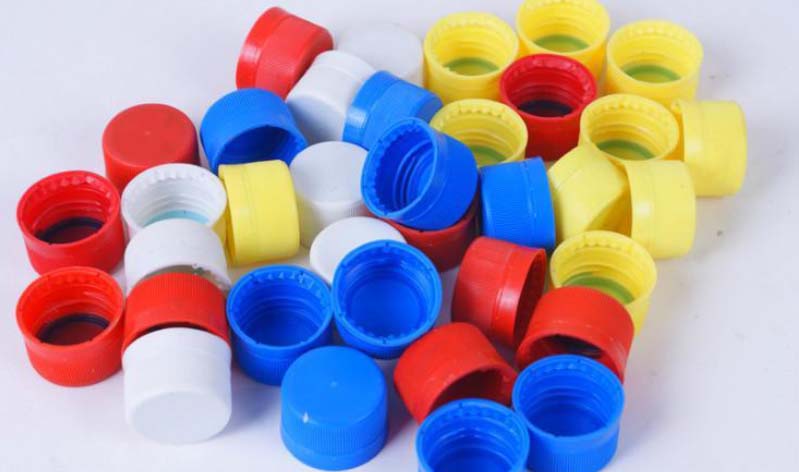
做瓶盖的朋友都知道,这东西看着简单,就是个塑料盖子,但上面的检测项一点不少。密封线有没有断、防盗环有没有连好、垫片有没有装、印刷清不清晰、外观有没有毛刺 —— 任何一项出问题,到了灌装厂就是整箱漏液、客诉退货。
我们有个做饮料瓶盖的客户,之前因为一批瓶盖密封线有细微缺口,灌装后放在仓库里慢慢漏,整托饮料全污染了,损失十几万。从那以后,客户把 "瓶盖必检" 四个字贴在了生产线上。
今天聊聊瓶盖检测这件事,以及我们在实际项目里的做法。
瓶盖检测,难在哪里?
瓶盖的检测,和普通塑胶件不一样,难点集中在:
密封线是关键中的关键。 瓶盖和瓶口配合的密封线,是防止液体泄漏的第一道防线。密封线断了一截、有缺口、厚薄不均,灌装后就会漏。但密封线通常在瓶盖内部,是一圈很细的筋,人工不拆开来根本看不到。拆开检又破坏产品,不可能全检。
防盗环容易漏检。 防盗环是瓶盖下方的一圈连接桥,开启时会断裂,证明瓶盖被打开过。连接桥有没有断、数量够不够、粗细均不均,这些直接影响防伪功能。但防盗环很小,连接桥只有零点几毫米,人工看很容易漏。
印刷和防伪标识要认。 很多瓶盖上面有生产日期、批次号、logo、防伪码,这些要印刷清晰、内容正确、不能错印漏印。人工看,日期看串了、批次号看错了,都是常有的事。而且量大,一分钟几百个,人眼根本跟不上。
外观缺陷多面要查。 瓶盖顶面、侧面、内部,毛刺、缺料、缩水、污渍、飞边,任何一面有问题都不行。人工检,要把瓶盖翻来覆去看,效率极低。
产量大得离谱。 饮料瓶盖是快消品,一条灌装线一小时出几万个瓶子,瓶盖供应节拍极快。人工全检根本不现实,很多厂只能抽检,但抽检就意味着风险。
我们的方案怎么干
针对瓶盖检测,我们的方案核心是:高速在线全检 + 内部密封线光学成像 + 印刷 OCR 识别。
高速在线检测。 瓶盖从注塑机出来后,通过振动盘排序,直线送到检测工位。用高速线扫相机或多工位面阵相机,每个瓶盖在传送过程中完成多个角度的拍摄。检测效率每分钟 1200-1800 个,跟得上灌装线节拍。
内部密封线用特殊光学方案。 瓶盖内部是凹进去的,普通相机拍不到里面的密封线。我们用环形同轴光从瓶盖上方照射,光线在内壁形成均匀反射,密封线在画面里呈现一圈完整的环形轮廓。算法自动识别密封线有没有断裂、缺口、厚薄不均,哪怕只有 0.1mm 的缺口都能检出。
防盗环多角度检测。 瓶盖侧面的防盗环,用侧面相机配合低角度光拍摄。连接桥在低角度光下会形成明暗对比,算法自动数连接桥数量、测量每根桥的宽度,断桥、细桥、缺桥都能识别。
印刷 OCR/OCV 识别。 瓶盖顶面的生产日期、批次号、logo,用高分辨率相机拍摄后,通过 OCR 识别文字内容是否正确、字符是否清晰、有没有错印漏印。不是简单的 "有印 / 没印",而是逐字核对 —— 日期对不对、批次号有没有错、logo 有没有变形。这个功能对快消品客户特别重要,因为错印生产日期在行业里是大事。
外观缺陷 AI 识别。 瓶盖表面的毛刺、缺料、缩水、污渍,用 AI 深度学习模型识别。不管缺陷在顶面、侧面还是内部,什么形态,都能稳定检出。而且模型可以持续学习,新出现的缺陷类型补样本进去就能识别。
NG 自动分流。 检测后 OK 品流到下一工位,NG 品按缺陷类型分流 —— 密封线问题的、防盗环断的、印刷错的、外观不良的,各归各的。客户拿到统计数据,一看就知道是模具问题还是印刷机问题。
上线后什么变化
那个饮料瓶盖客户上线后的数据:
检测效率:原来人工抽检比例 5%,现在 100% 全检,每分钟 1500 个,不增加人手
密封线漏检:上线后密封线导致的漏液客诉从每月五六起降到零,仓库再也没发现过漏液瓶
防盗环检出:断桥、细桥检出率 100%,之前客户投诉防盗环一拧就断的问题基本解决
印刷错误:OCR 逐字核对后,错印日期批次的问题杜绝,客户审厂一次通过
人力:原来 3 个质检工两班倒,现在 1 个人看设备 + 处理异常,人力成本降了三分之二
客户生产经理说:"以前是怕客户投诉漏液,现在是客户来验厂,我们直接打开检测数据给他们看。"
几句实在话
做了不少瓶盖检测项目,有几点体会:
1. 密封线检测是核心。 瓶盖大部分客诉都和漏液有关,密封线是关键。方案一定要看内部密封线能不能稳定检出,别只看表面外观。
2. OCR 能力要实测。 印刷质量受油墨、模具、生产环境影响,不同批次的字体清晰度不一样。OCR 能不能稳定识别,一定要拿来样实测,别光看宣传册上的演示效果。
3. 上料稳定性决定一切。 瓶盖小、轻、容易叠在一起,振动盘和直线送料的设计很关键。卡料、叠料会直接影响检测效率,方案阶段一定要把上料跑通。
4. 数据要和灌装线联动。 瓶盖检测数据最好和灌装线 MES 系统对接,哪一批次、哪个时段的瓶盖不良率高,能快速追溯。不要做成信息孤岛。
瓶盖虽小,但它是产品的 "封口"。封不好,整箱货都可能出问题。把检测做在前面,不是成本,是品牌的底线。
下一篇: 暂无