您好!欢迎访问思普泰克科技有限公司官方网站!
视觉筛选机能检什么、不能检什么?答案在方案表格的第三行
发布时间:2026-10-21点击数:
先问一个有点反常识的问题:如果一份检测方案里明明白白写着某个缺陷「不可检」,你会觉得这家供应商不行,还是觉得它靠谱?
我们把几份真实方案摊在一起对比时,最打动人的不是那些「可检」,而是藏在表格里的一行——一份五金件外观尺寸检测方案,检测项写了两行「可检」,紧接着一行写着:毛刺,不可检,原因是无法提取特征。
01 一份方案里最诚实的那一格
先把两份方案的检测表原文放在一起看,你会发现「可检」从来不是按缺陷的名字给的:
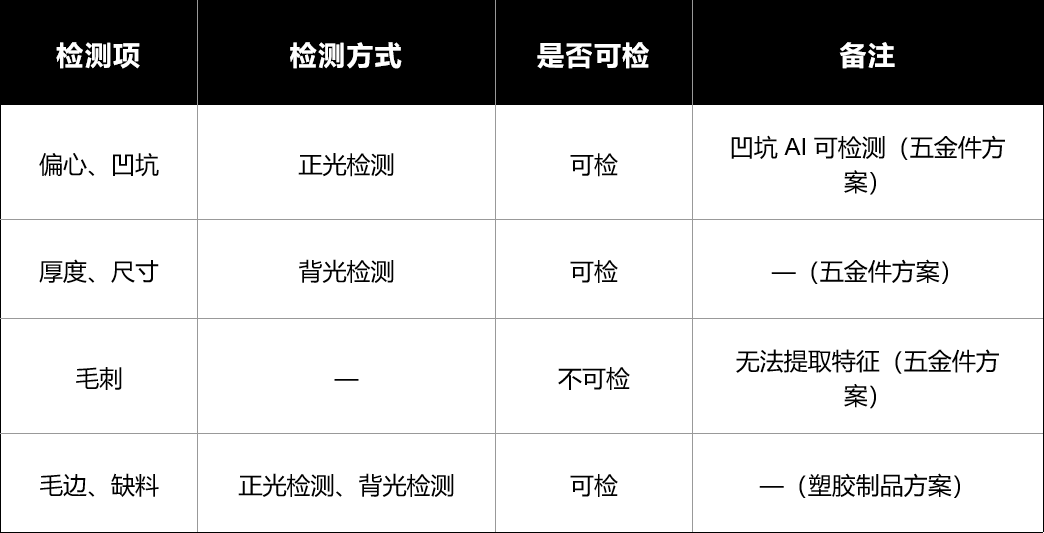
表中四行分别摘自五金件外观尺寸检测方案与塑胶制品外观检测方案的检测内容表;
两份方案均标注「此方案仅供前期参考,不作为设备验收依据」。
表中四行分别摘自五金件外观尺寸检测方案与塑胶制品外观检测方案的检测内容表;两份方案均标注「此方案仅供前期参考,不作为设备验收依据」。
两份方案里还有一句一模一样的话,值得单独抄出来:「以上检测项目,均需在影像下清晰可见才能检测。」这句话是所有「可检」的前提——影像里看不见的东西,AI 也看不见。
02 「可检」不是一句话,是几个相机分工出来的
一台视觉检测机的可检能力,其实是一个个相机分工的结果。五金件那份方案用了 4 个相机,每个相机只管一件事:
• 相机 1(底部正光):判偏心;
• 相机 2(侧面背光):判厚度;
• 相机 3(顶部背光):判尺寸;
• 相机 4(顶部正光):判凹坑——这一格的结论写的不是「可检」,而是「AI 可检」。
方案里还写了一行很工程的话:本次检测需要用到 1 个 CCD2、1 个 CCD13、2 个 CCD3,共 4 个相机;配上 0.3 倍远心光学镜头与 4 套定制光学光源(配置为 74-90-B、2 个 9090-W、74-30-W),检测效率写着 150 件/分钟与 100 件/分钟左右两档(取决于产品送料速度)。
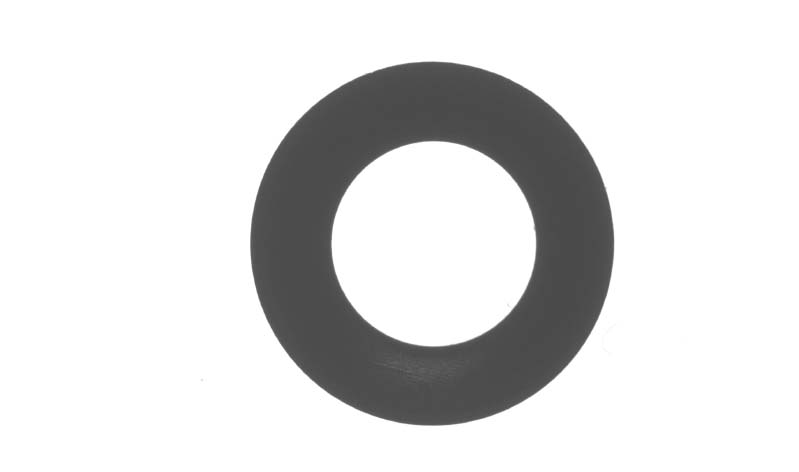
图1:五金件背光影像,轮廓干净利落——厚度与尺寸就在
这条轮廓上判定(来源:思普泰克方案文件)
03 同一个「毛刺」,另一份方案却写了「可检」
换一份塑胶制品的外观检测方案,情况变了:检测项写的是「毛边、缺料」,检测方式为正光检测加背光检测,结论是可检。
这份方案只用了 3 个相机:相机 1 顶部背光负责毛刺,相机 2、3 顶部正光负责缺料。配置是 3 套定制黑白工业相机(160W)、3 套 25mm 光学工业镜头、3 套定制光学光源(90-A60-W 两个加 9090-W 一个),节拍标到 250 件/分钟左右(取决于产品送料速度)。
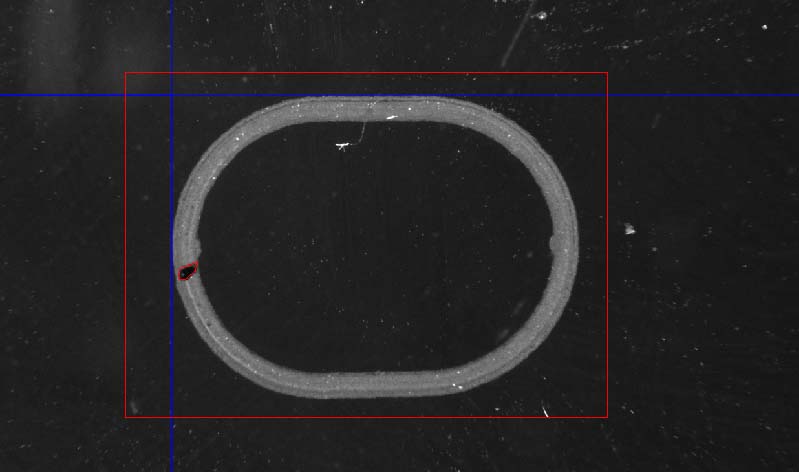
图2:塑胶件缺料被判定 NG 的分析图,缺陷被红框圈出并给出面积值(来源:思普泰克方案文件)
同样是「毛刺/毛边」,一份写不可检,一份写可检。差别不在设备好坏,而在几个非常具体的东西:产品是什么材质、缺陷与背景的对比度够不够、这个特征能不能被稳定提取出来,以及最关键的——在你现场的影像里,它到底清不清楚。
所以「能不能检」从来没有标准答案,它必须落到具体产品、具体打光、具体样件上。同一句话,换一个件就可能不成立。这也是为什么我们很少建议只拿一张缺陷照片来问价——照片能看出问题,却看不出这台视觉检测机在你的产线上能不能稳定地把它挑出来。
04 「AI 可检」这四个字,第一次变得具体
五金件方案的凹坑那一格,备注写的是「凹坑 AI 可检测」。这是整份方案里最值得琢磨的细节:为什么凹坑要靠 AI,而偏心、厚度、尺寸不用?
前几项的特征是规则的——偏心偏了多少、厚度差多少、尺寸超了哪条线,都能用几何量直接算出来。而凹坑这类表面瑕疵,形状不规则、深浅不一,还常常和拉丝纹路、油污反光混在一起,规则算法很难给出稳定判据;这时才轮到 AI 上场,用学习的方式把「像不像凹坑」判出来。
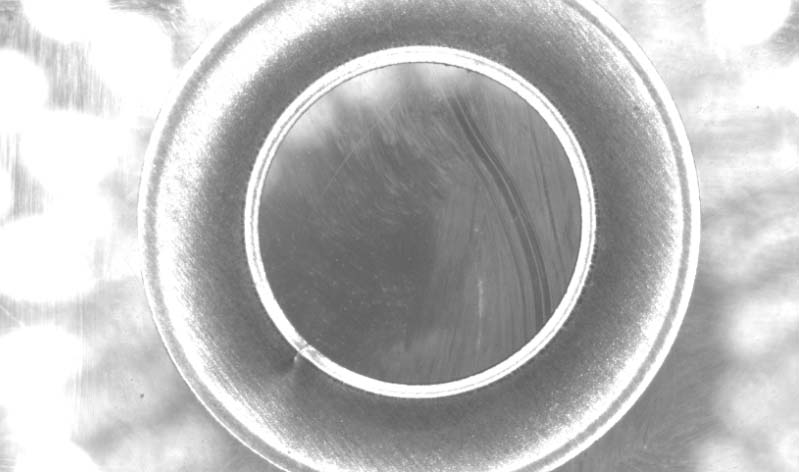
图3:五金件正光影像,表面凹坑需要 AI 参与判定(来源:思普泰克方案文件)
换句话说:视觉检测设备不是先有 AI 才有能力,而是先有看得清的影像,再决定用规则算法还是用 AI 去判。
05 决定可检边界的,其实是三个前提
1. 看得见:缺陷必须在影像下清晰可见,这是方案的原文口径;
2. 提得出:缺陷特征要能被稳定提取,提取不出来,就是那行「无法提取特征」;
3. 跟得上:节拍取决于产品送料速度——150 件、250 件还是 300 件,最终由现场送料说话。
这三条里,前两条是技术问题,第三条是产线问题,没有一条能用「我们的设备很先进」含糊过去。还有一个常被忽略的事实:相机数量不等于检测能力——五金件方案 4 个相机管 4 件事,塑胶件方案 3 个相机管 2 件事,多加一个相机是为了多加一个判断维度,而不是为了在参数表上凑数字。这也是判断一台视觉检测设备好不好用的核心:把边界说清楚,比把能力说满更重要。
06 想知道你的件能不能检,只有一个办法
判断一个检测项能不能交给视觉筛选机,靠的不是参数表,而是一次真实的样件测试。测试前,至少把三件事说清楚:
• 你的检测项清单:要判什么,尺寸、外观还是混料;
• 你的判定标准:超多少算 NG,用哪个标准卡;
• 你的产线条件:上料方式、节拍要求、场地与电源。
然后请对方在方案里明明白白写出三行:哪些可检、哪些要靠 AI、哪些不可检。第三行写得越具体,后面的合作越省事。
上一篇:视觉检测设备如何选型?
下一篇: 暂无